【导语】
实验室做配方打样、材料厂做小批量投产,用的往往是同一类小容量真空熔炼炉,但要求并不相同。敞开式设备炼特种金属,氧化、元素烧损、浇注动作不一致这几件事很难同时压住。下面按设备构成、工艺路线、现场用法、选型清单四段讲清楚,方便对照自己的工况做判断。
一、选型先看三处:气氛、浇注动作、工艺能不能接上
敞开熔炼的问题不在操作水平:熔体接触空气,易氧化元素先跑,氧化夹杂跟着进;浇注靠手持,角度和速度每次不同,坯料内部质量就飘。真空腔体的作用是把气氛抽掉,让熔化和精炼在低氧环境里完成;坩埚倾转的作用是把浇注动作固定下来,减少人为差异。
第三处常被忽略 —— 工艺衔接。打样时用小投料量试,验证通过后能不能直接放量到小批量?参数是不是延续的?如果换阶段就要重新摸一遍工艺,时间成本比设备差价更贵。
二、设备构成:真空腔体里的一场中频感应加热
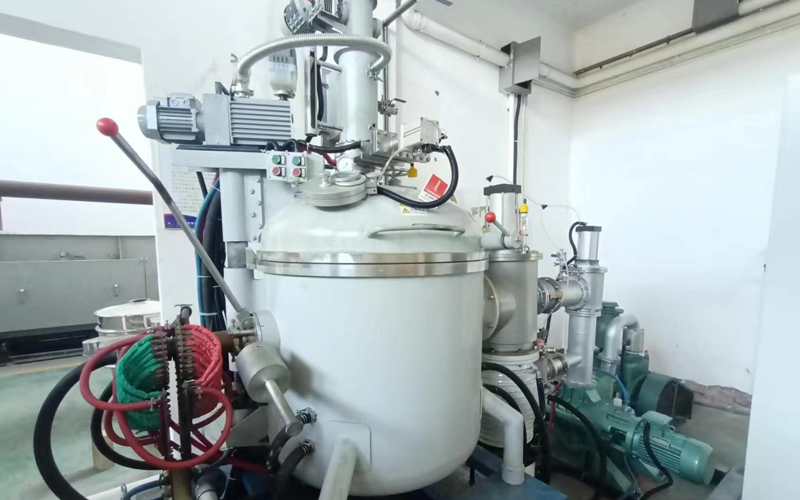
真空感应熔炼的原理不复杂:坩埚外缠绕线圈,通中频电流产生交变磁场,金属自身感应发热,在真空腔体内完成熔化和精炼。热量在工件内部产生,不需要经过坩埚壁传导,升温路径短。
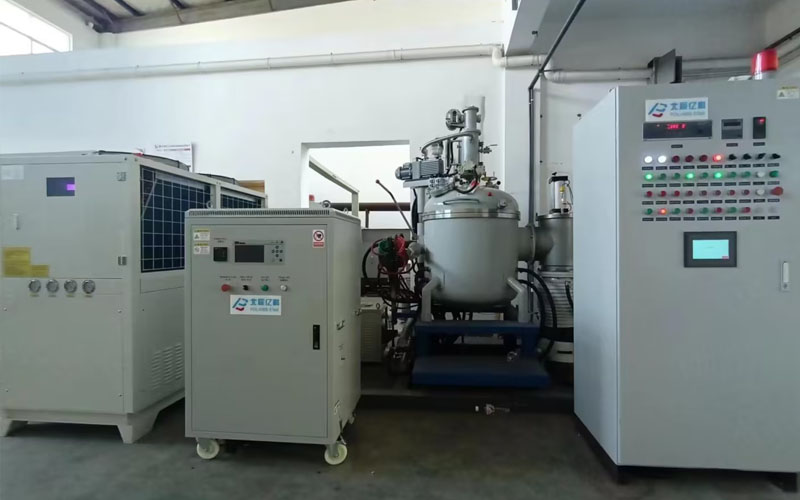
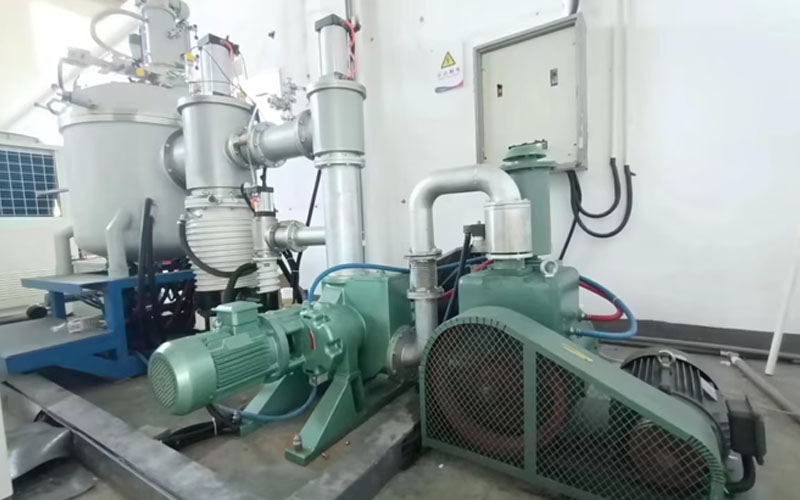
设备层面一般分四块,北辰亿科提供的成套方案也按这个结构配置:
|
组成部分 |
作用 |
可选配置 |
|
真空机组 |
建立并维持腔体真空度 |
按极限真空与抽气时间选型 |
|
感应电源 |
中频电流输出,功率可调 |
按熔炼容量与升温节拍匹配 |
|
水冷系统 |
支撑长时间连续运行 |
闭式循环,随整机配套 |
|
自控模块 |
温度、真空、倾转动作控制 |
多套工艺参数存储与调用 |
|
浇铸模具 |
坯料成型 |
按棒料 / 锭 / 异形坯定制 |
结构多为半连续式,炉门平移,装料取件不必整炉拆开,减少熔体二次接触气氛的机会。
三、工艺路线:投料、熔化精炼、浇注
1. 投料 配比好的合金料按顺序投入坩埚,装料密度和顺序会影响熔化速度和成分均匀性,这一步在打样阶段就要固定下来,形成可重复的装料规范。
2. 熔化与精炼 通电升温至熔化,保温精炼一段时间,让成分和温度趋于均匀。真空度、升温速率、精炼时长三者一起决定烧损和夹杂的水平,参数按材料体系分别存。
3. 浇注 坩埚支持手动与自动倾转切换:打样阶段手动更灵活,批量阶段自动更省人,倾转角度和速度设定后重复执行。多工位观察窗用于实时观察熔池,判断浇注时机。
也可以把预制坯料重新熔一遍,在真空腔体内直接浇铸,省掉中间转运暴露的环节。镍基合金、精密合金、钕铁硼、稀土金属、储氢材料、有色金属都在这个工艺的适配范围内;高蒸气压易挥发材料,建议提前做工艺评估。
四、现场用法:天津一家研究院改的三处
天津一家研究院用这套设备炼母合金,改动集中在三个地方:
装料取件 半连续炉门平移,装料、取件流程短。一天跑多炉的节奏下,省下的时间会累积;更重要的是减少开腔次数,熔体接触气氛的机会跟着减少。
浇注动作 由手浇改为自动倾转,速度和角度设定后重复执行,人为波动被拿掉,母合金坯料的一致性比手浇时好。
冷却与连续运行 水冷系统支撑整机长时间连续跑,不用中途停炉降温,炉次排得密一些,能耗也少一截。
从这家研究院的反馈看,元素烧损和氧化夹杂比原来少,成品成分更一致,配方调试周期跟着缩短。需要说明:这是单一用户的使用情况,材料体系、投料量和操作习惯不同,换场景不能直接照搬,仍要按自己的工件打样验证。
五、设备到厂之后,调试与培训怎么接
真空熔炼不是把炉子送到就完事。坩埚选型、升温曲线、真空度设定、浇注角度,都要按材料逐项调。北辰亿科在西安、深圳、武汉三地设点,服务面向全国新材料产业园,方案对接、现场调试、使用培训一并跟进;高校科研项目的定制机型与企业产线新增设备,都可按工况对方案。
六、选型清单:报方案前备好三项数据
1. 熔炼材料:决定坩埚材质、真空度与升温曲线;
2. 单次投料量:决定容量、电源功率与水冷配置;
3. 坯料成型形状:棒料、锭或异形坯,决定模具与倾转方式。 再补一句现场电力容量与真空条件,选型范围会更收得住,来回改动也少。
七、常见问题
Q1:真空感应熔炼炉主要适合哪些材料?
A1:多用于钕铁硼永磁母合金、镍基高温合金、精密合金、储氢材料、活泼金属、有色金属等;高蒸气压易挥发材料,可提前沟通工艺评估可行性。
Q2:坩埚倾转可以自动控制吗?
A2:设备支持手动、自动两种倾转模式,自动模式可设置倾转角度和速度,让浇注动作保持一致,适合连续作业。
Q3:炉内浇铸是全程在真空环境里完成吗?
A3:是。搭配配套模具后,熔炼和浇铸工序都在真空腔体内部完成,隔绝空气,降低氧化风险。
Q4:设备可以定制吗?
A4::可以。熔炼容量、真空配置可按需求调整,浇铸模具按坯料形状配套定制。