
01摘要:
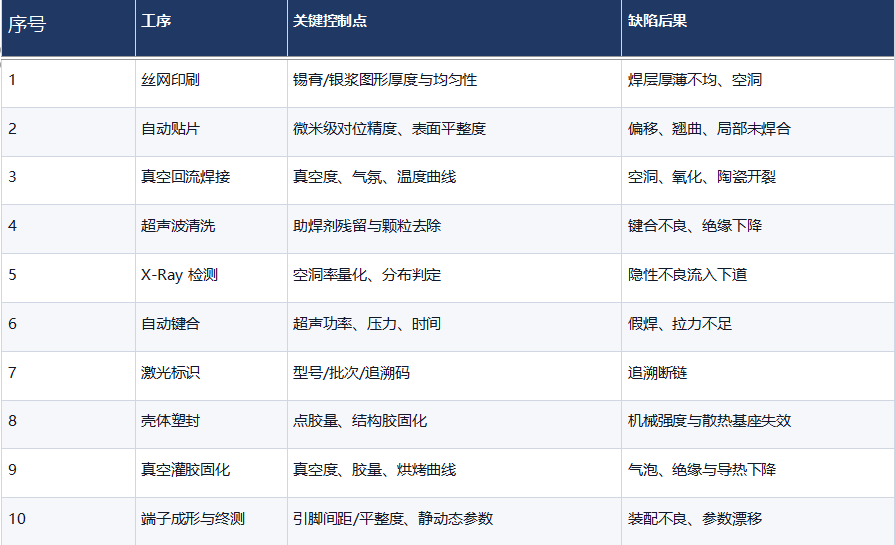
IGBT 模块封装的主干是 10 道工序:丝网印刷、自动贴片、真空回流焊接、超声波清洗、X-Ray 检测、自动键合、激光标识、壳体塑封、灌胶固化、端子成形与终测。其中三道是质量闸门——真空回流决定焊层致密度、X-Ray 决定缺陷能否被拦下、键合决定电流通路可靠性。封装的良率不是终测筛出来的,是前三道工序就定下来的。
02:北辰亿科解析IGBT 模块焊接10 道工序的完整顺序是什么?
丝网印刷 → 自动贴片 → 真空回流焊接 → 超声波清洗 → X-Ray 检测 → 自动键合 → 激光标识 → 壳体塑封 → 真空灌胶固化 → 端子成形与全项测试。
03: 三道质量闸门分别拦什么?
真空回流焊“焊不实”,X-Ray 拦“看不见”,键合拦“接不牢”——三者共同决定模块的热阻与长期可靠性。
· 真空回流焊:在真空/无氧环境下让焊料熔化,靠真空把界面气体抽走。没有真空,气泡留在焊层里,热阻立刻升高。行业做法是抽真空—充还原气—再抽真空排气泡的循环。
· X-Ray 检测:无损透视焊层,量化空洞面积占比与分布。它是唯一能在成品前“看见”焊层内部的手段,因此判据必须写进作业标准,而不是靠目视。
· 自动键合:铝丝/铜线超声键合,决定电流通路。键合质量靠拉力/剪切测试与过程参数双控。
04 焊接质量判定要写清哪几个阈值?
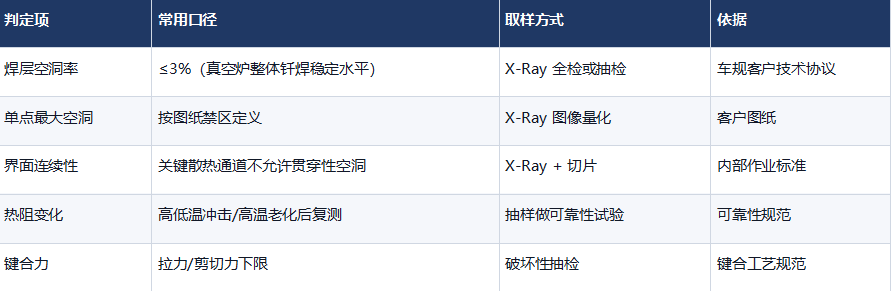
至少四类:空洞率(车规常见 ≤3%)、单点最大空洞尺寸、界面结合连续性、以及热循环后的热阻变化率。
 05 哪些环节最容易出问题?
三个高发点:贴片对位与焊层厚度、真空回流的温度曲线、以及灌胶前的清洁度。
1. 贴片与印刷:锡膏厚度不均会直接变成空洞与翘曲,印刷参数要按批次监控。
2. 温度曲线:升温过快导致飞溅与空洞,降温过快导致应力开裂。曲线要按焊料与基板组合单独验证,不能跨产品套用。
3. 清洁度:助焊剂残留会破坏键合,超声波清洗后需确认残留水平。
4. 灌胶真空度:真空中灌注才能消除气泡,气泡会同时降低绝缘与导热。
06 工艺路线怎么和工序配合?
一次焊接(芯片-DBC)多用真空回流或低温烧结,二次焊接(DBC-铜底板)可选真空炉整体钎焊或高频感应钎焊,选择依据是批量与基板形态。
封装工序是“串联”的:任何一道的裕度不足,都会在终测或可靠性试验中暴露。因此工艺选型应在第 1–3 道工序就定下来,而不是等到 X-Ray 出问题再回头改。
常见问题FAQ
Q1:X-Ray 能查出所有焊接缺陷吗?
查不出。X-Ray 主要显示密度差异(空洞、裂纹),对结合强度不足(假焊)不敏感,后者要靠切片与破坏性测试。
Q2:空洞率多少算合格?
行业常见口径 ≤3%,车规客户通常还有单点最大空洞与边缘禁区要求。以客户图纸与技术协议为最终依据。
Q3:为什么灌胶要在真空下做?
真空环境能把胶体内部与缝隙中的气体抽走,避免固化后形成气泡;气泡会同时恶化绝缘强度与导热路径。
Q4:高频感应钎焊能嵌进这条产线吗?
可以。感应方案支持机械手上下料与 MES 对接,可在二次焊接工位替代或补充真空炉,多品种混线时换型只需换线圈与调曲线。
Q5:激光标识有什么实际作用?
建立全生命周期追溯。一旦可靠性试验出现批次性问题,可以通过标识反查到具体炉次、曲线与操作记录,是归因分析的前提。


